


Tianjin Brisk Metalwork Co., Ltd. ist einer der führenden Hersteller und Lieferanten von warmgewalzten nahtlosen Rohren in China. Wir verfügen über weltweit führende Produktionsanlagen und starke Fertigungskapazitäten. Bitte zögern Sie nicht, in unserer Fabrik langlebige, warmgewalzte nahtlose Rohre in großen Mengen zu kaufen.
Tianjin Brisk Steel ist eines der warmgewalzten nahtlosen Rohre in China. Unsere Produkte werden hauptsächlich in den Nahen Osten, Südostasien, Europa, Neuseeland und andere Regionen exportiert. Wenn Sie mehr über unsere Produkte erfahren möchten, können Sie uns gerne kontaktieren und Ihre Einkaufsliste senden.
PRODUKT
Tianjin Brisk SteelDer Schwerpunkt liegt auf der Herstellung und Lieferung von Hohlprofilen und Stahlrohren

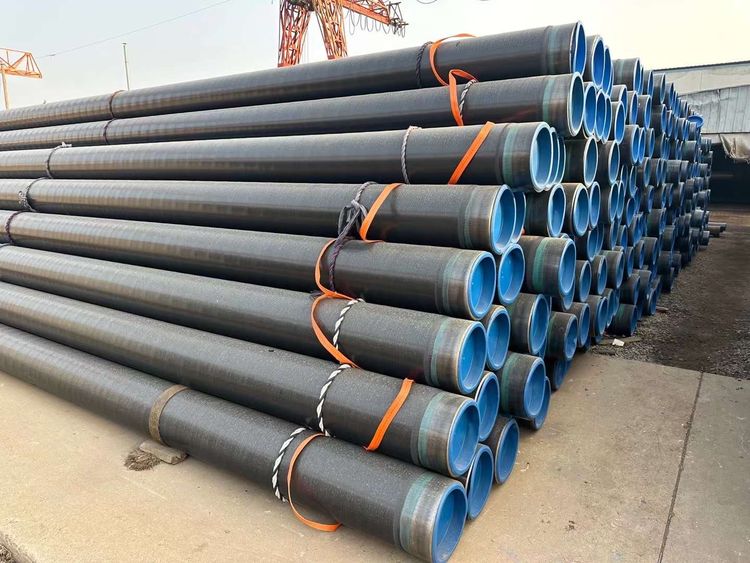

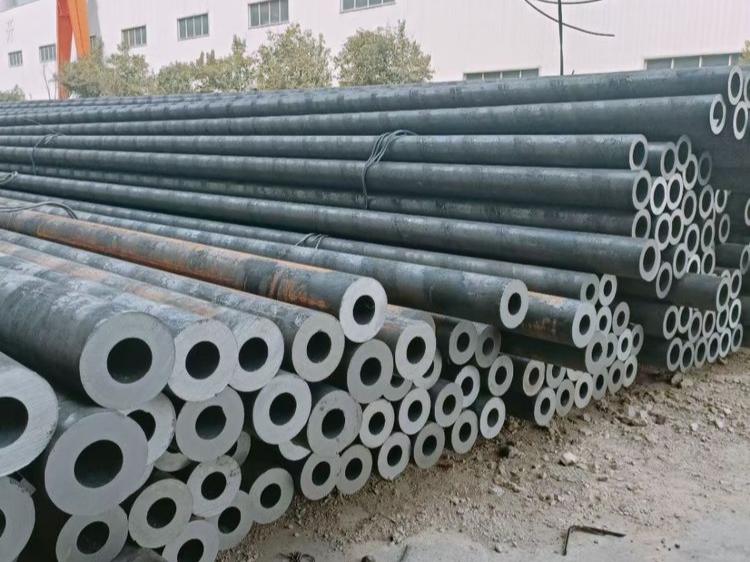
Herstellungsprozess
- Billet-Erwärmung– Runde Stahlbarren werden in einem Drehofen auf eine gleichmäßige Walztemperatur erhitzt.
- Piercing– Der erhitzte Barren wird mit einer Lochmühle (Mannesmann-Verfahren) in der Mitte durchstochen, so dass eine Hohlschale entsteht.
- Dehnen/Rollen– Die Hohlschale wird verlängert und mithilfe eines Montagewalzwerks, eines Stopfenwalzwerks oder eines kontinuierlichen Dornwalzwerks auf den gewünschten Außendurchmesser und die gewünschte Wandstärke reduziert.
- Dimensionierung/Reduzierung– Ein Maßwalzwerk bringt das Rohr auf die endgültige Maßtoleranz.
- Kühlung– Rohre werden auf einem Kühlbett luft-gekühlt, um innere Spannungen schrittweise abzubauen.
- Wärmebehandlung (nach Bedarf)– Abhängig von der angegebenen Sorte und den Anforderungen an die mechanischen Eigenschaften wird Normalisieren, Abschrecken und Anlassen oder Glühen angewendet.
- Richten, Schneiden und Endbearbeitung– Rohre werden je nach Auftrag gerichtet, auf Länge geschnitten und abgeschrägt oder mit einem Gewinde versehen.
- Inspektion und Prüfung– Vor dem Versand werden Maßprüfungen, Ultraschallprüfungen (UT), hydrostatische Prüfungen und Prüfungen der mechanischen Eigenschaften (Zug, Streckgrenze, Dehnung, Schlag) durchgeführt.
Von uns produzierte Standards und Qualitäten
| Standard | Typische Noten | Gemeinsame Anwendung |
|---|---|---|
| ASTM A106 | Klasse A, B, C | Hochtemperatur-Versorgungsleitungen |
| ASTM A53 | Klasse A, Klasse B | Allgemeine strukturelle und mechanische Rohrleitungen |
| API 5L | X42, X46, X52, X60, X65 | Öl- und Gasübertragungsleitungen |
Standardgrößenbereich
- Außendurchmesser:219mm-3048mm
- Wandstärke:2 mm – 60 mm
- Länge:Zufällige Länge (6–12 m), feste Länge oder doppelte Zufälligkeit je nach Kundenanforderung
- Endbearbeitung:Glattes Ende (PE), abgeschrägtes Ende (BE), Gewindeende oder wie angegeben
Die Toleranzen werden gemäß der geltenden Norm eingehalten (z. B. ASTM A530/A999 für Maßtoleranzen bei nahtlosen Rohren).
Mechanische und chemische Eigenschaften
Die mechanischen Eigenschaften warmgewalzter nahtloser Rohre hängen von der angegebenen Sorte ab, typische Bereiche für Kohlenstoffstahl (z. B. ASTM A106 Klasse B) sind jedoch:
- Zugfestigkeit:Größer oder gleich 415 MPa
- Streckgrenze:Größer oder gleich 240 MPa
- Verlängerung:Größer oder gleich 22 %
- Chemische Zusammensetzung (Gr. B):C kleiner oder gleich 0,30 %, Mn 0,29–1,06 %, P kleiner oder gleich 0,035 %, S kleiner oder gleich 0,035 %, Si größer oder gleich 0,10 %
Vollständige Werkstestzertifikate (MTC) gemäß EN 10204 3.1 werden mit jeder Lieferung geliefert, und eine 3.2-Zertifizierung ist auf Anfrage erhältlich.
Warum sollten Sie sich für warmgewalzte nahtlose Rohre entscheiden?
- Keine Schweißnaht- beseitigt die bei ERW/geschweißten Rohren übliche Schwachstelle und verringert so das Risiko eines Nahtversagens unter Druck oder zyklischer Belastung.
- Höhere Druck- und Temperaturtoleranz- gut geeignet für Hochdruck-Gastransport, Kessel und Hochtemperatur-Prozessrohre.
- Gleichmäßigere Wandstärkenverteilungbei größeren Stärken im Vergleich zu kaltgezogenen nahtlosen (CDS) Rohren, zu wirtschaftlicheren Kosten für größere Durchmesser.
- Bessere Beständigkeit gegen Biege- und TorsionsbeanspruchungDies macht es zu einer häufigen Wahl für strukturelle und mechanische Anwendungen.
Häufig gestellte Fragen (FAQ)
F: Was ist der Unterschied zwischen warmgewalzten nahtlosen Rohren und kaltgezogenen nahtlosen Rohren?
A: Warmgewalztes Rohr wird bei hoher Temperatur geformt und im Allgemeinen für größere Durchmesser und stärkere Wandstärken verwendet, wobei die Kosten pro Tonne wirtschaftlicher sind. Kaltgezogene nahtlose Rohre (CDS) werden nach dem Warmwalzen bei Raumtemperatur verarbeitet, was zu engeren Maßtoleranzen, einer glatteren Oberflächenbeschaffenheit und besseren mechanischen Eigenschaften führt -, jedoch typischerweise in kleineren Größen und zu einem höheren Preis. Wählen Sie warmgewalzt, wenn große Außendurchmesser/dicke Wände und Kosteneffizienz am wichtigsten sind; Wählen Sie kaltgezogen, wenn Präzisionstoleranz und Oberflächenbeschaffenheit entscheidend sind.
F: Können warmgewalzte nahtlose Rohre für Hochdruckgasleitungen verwendet werden?
A: Ja. Güten wie API 5L X42–X65 wurden speziell für den Öl- und Gastransport entwickelt. Die richtige Sorte und Wandstärke sollte auf der Grundlage der Berechnung des Auslegungsdrucks für Ihre Rohrleitung und nicht nur auf der Grundlage der Nennrohrgröße ausgewählt werden.
F: Was ist die Mindestbestellmenge (MOQ)?
A: MOQ variiert je nach Größe und Sorte, da Mühlen normalerweise in Chargen produzieren. Gängige Größen auf Lager haben möglicherweise eine geringe oder keine Mindestbestellmenge, während nicht-Standardgrößen oder -qualitäten normalerweise eine Mindesttonnage erfordern, um einen Produktionslauf zu planen. Kontaktieren Sie uns mit Ihrer gewünschten Spezifikation für eine genaue Mindestbestellmenge und Vorlaufzeit.
F: Woher weiß ich, welche Wandstärke (Zeitplan) ich benötige?
A: Die Wandstärke sollte von Ihrem Konstrukteur auf der Grundlage der erforderlichen Druckstufe, der Betriebstemperatur und der geltenden Konstruktionsvorschriften (z. B. ASME B31.3, B31.8) bestimmt werden. Als Lieferant können wir bestätigen, welche Zeitpläne für einen bestimmten Außendurchmesser und eine bestimmte Güte auf Lager sind. Die Druckauslegungsberechnung selbst sollte jedoch von Ihrem Projektingenieurteam oder einem qualifizierten Dritten stammen.


Beliebte label: Warmgewalztes nahtloses Rohr, Hersteller, Lieferanten, Fabrik für warmgewalztes nahtloses Rohr in China, nahtloses Rohr für Öl und Gas, nahtlose Rohrgesundheit, nahtlose Rohrindustrie, Zertifizierung der Qualität nahtloser Rohre, Qualitätsstandard für nahtlose Rohre, nahtloser Rohrsektor


